
Affûtage des lames de coupe-ongles : Guide d’achat
L'affûtage des lames de coupe-ongles doit créer deux tranchants précis qui se rejoignent exactement à l'endroit prévu, sans bavures, sans émoussage ni interstices indésirables. Les acheteurs doivent approuver la géométrie et la régularité du résultat, et non se fier à une simple affirmation selon laquelle le tranchant serait « extra affûté ».
La méthode de meulage peut être manuelle, automatisée ou une combinaison des deux, mais l'étiquette ne garantit pas la qualité. Une analyse approfondie de la provenance permet d'établir un lien entre la méthode et le contact mesurable avec les arêtes, les tests d'échantillons et le contrôle documenté du processus.
Pourquoi la géométrie des bords est importante
Une pince coupe l'ongle lorsque les bords supérieur et inférieur se rejoignent. Si le contact commence au mauvais endroit, un côté risque de comprimer l'ongle avant que l'autre n'ait terminé la coupe. Si le bord est rugueux ou présente une bavure, l'utilisateur ressentira une résistance et la coupe risque d'être irrégulière.
Il est donc impératif de vérifier l'affûtage en tenant compte du corps formé, de la courbe de la lame, du pivot et du levier. Un tranchant peut paraître poli à première vue, mais présenter des irrégularités après assemblage.
Ne considérez pas les noms de procédés comme des preuves
L'automatisation permet d'améliorer la répétabilité lorsque le réglage, l'état de la roue, la position de la pièce et le contrôle sont maîtrisés. Le travail manuel peut faciliter les ajustements ou les finitions lorsque l'opérateur suit une procédure de référence définie. Aucune méthode n'est intrinsèquement supérieure à l'autre.
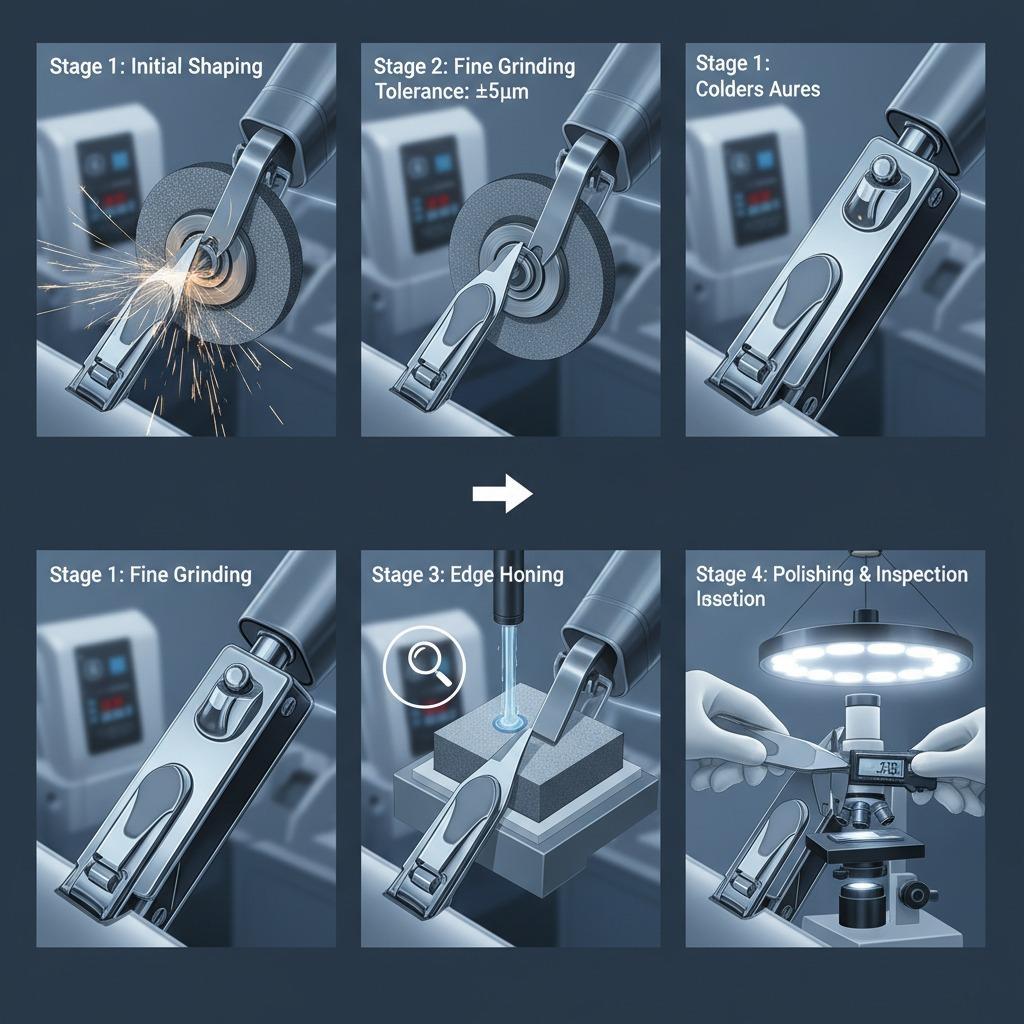
Demandez au fournisseur quelles opérations sont utilisées pour la référence sélectionnée et quel résultat chaque opération contrôle. Il faut également préciser : la séquence de broyage Olimor, l’équipement, la fréquence d’inspection et les limites d’acceptation pour le modèle choisi.
Broyage de liaisons avec des opérations antérieures et ultérieures
Les performances de la lame ne dépendent pas uniquement du dernier passage sur une surface abrasive. Examinez ces interfaces :
- Formage : définit le corps et le profil de coupe initial.
- Traitement thermique : peut affecter la dureté et la façon dont le matériau réagit aux finitions ultérieures ; nécessite le matériau sélectionné et un enregistrement du processus.
- Rectification : établit l’arête de travail et la géométrie de contact.
- Polissage ou revêtement : ne doit pas arrondir, contaminer ou masquer le tranchant.
- Assemblage : permet de modifier la façon dont les deux bords se rejoignent sous l'effet de la charge de levier.
- Nettoyage et emballage : il convient d’éviter que les résidus abrasifs et les dommages dus au contact n’affectent l’outil fini.
Cette séquence constitue un cadre d'évaluation des acheteurs, et non une affirmation selon laquelle chaque modèle Olimor suit un itinéraire identique.
Élaborer un exemple de test pratique
Utilisez plusieurs échantillons issus de la même configuration proposée. Une seule unité sélectionnée manuellement ne peut pas révéler les variations du processus.
- Observez les bords fermés de face et de côté sous un éclairage uniforme.
- Recherchez les interstices, les contacts décalés, les zones ébréchées et les bavures visibles.
- Ouvrez et fermez le levier à plusieurs reprises et vérifiez le mouvement au niveau du pivot.
- Comparer la sensation de coupe sur un support de test approprié et contrôlé ou sur un test d'utilisation approuvé.
- Inspectez la coupe obtenue afin de vérifier qu'elle ne présente ni écrasement, ni déchirure, ni section incomplète.
- Répétez la vérification sur l'ensemble de l'échantillon et notez les différences.
Le milieu de test, la méthode et les critères d'acceptation doivent être convenus avant toute commande. Il est déconseillé d'improviser un test après réception de la marchandise et d'appliquer ensuite une norme non documentée.
Classer les défauts selon leur fonction et leur apparence
La distinction entre les constatations fonctionnelles et cosmétiques permet de mieux comprendre la décision à prendre.
| Trouver | Classification | Réponse de l'acheteur |
|---|---|---|
| Les lames ne se rejoignent pas sur toute la zone de travail. | Fonctionnel | Rejeter ou enquêter sur la limite approuvée |
| Bavure sur une poignée ou une surface de coupe | Pertinent pour les aspects fonctionnels et de sécurité | Arrêter l'approbation et revoir le contrôle d'ébavurage |
| Découpe incomplète lors du test convenu | Fonctionnel | Vérifier la géométrie des bords, l'assemblage et la configuration de test |
| Légères variations de couleur dans la plage approuvée | Apparence | Comparer avec l'échantillon de plage signée |
| Marque de polissage à l'extérieur de la zone de coupe | Apparence, sauf si elle est pointue ou profonde | Appliquer la norme visuelle documentée |
| Résidus près de la lame ou du pivot | Propreté | Vérifier le nettoyage final et la protection de l'emballage |
Évitez les instructions uniques telles que « aucun défaut ». Un plan d'inspection efficace définit ce qui est contrôlé, comment c'est classé et ce qui se passe lorsqu'une limite est dépassée.
Demander un contrôle des changements
Les résultats de rectification peuvent varier en fonction du dispositif de fixation, de la meule, du programme, des instructions de l'opérateur, du matériau ou du processus de formage en amont. Demandez au fournisseur d'identifier les modifications qui nécessitent une notification à l'acheteur ou un nouvel échantillon.
Conservez un échantillon approuvé pour la production et un cahier des charges révisé. Si un nouveau lot présente des différences, ces documents de référence permettent aux deux parties de comparer les faits plutôt que de se fier à leur mémoire.
Examiner attentivement le traitement thermique
Les produits traités thermiquement affichent souvent des affirmations générales quant à leur durabilité. Les acheteurs doivent exiger la nuance du matériau, la propriété visée, la méthode de traitement et les tests justificatifs pour la référence sélectionnée. Une étiquette de traitement thermique sans ces détails ne permet pas d'établir la durée de vie en coupe ni la résistance à la corrosion.
N’inscrivez pas d’indice de dureté dans un cahier des charges à moins que le fournisseur et l’acheteur n’aient convenu de la méthode de mesure, de l’emplacement et de la plage acceptable. Il est nécessaire de fournir des critères documentés de nuance et de dureté pour la tondeuse Olimor sélectionnée.
Dissocier les conseils d'affûtage de l'approbation du fabricant
Les méthodes d'affûtage par l'utilisateur ne remplacent pas le contrôle qualité effectué en usine. Toute modification du tranchant peut en altérer la géométrie, endommager le revêtement ou créer une bavure. Pour les instructions de vente, conseillez aux utilisateurs de nettoyer, sécher et ranger correctement l'outil et de remplacer toute tondeuse endommagée conformément aux recommandations d'entretien de la marque.
Le service d'entretien professionnel, s'il est proposé, doit suivre une méthode documentée pour chaque produit. Il ne faut pas promettre que chaque tondeuse peut ou doit être réaffûtée.
Questions pour une évaluation des fournisseurs
- Quelles opérations de broyage sont utilisées pour cette référence ?
- Comment le contact des bords est-il vérifié après l'assemblage ?
- Combien d'échantillons doivent être testés lors de l'homologation et pendant la production ?
- Comment contrôler les bavures et les résidus abrasifs ?
- Quelles sont les opérations de finition qui interviennent après le broyage ?
- Quels changements de processus déclenchent un nouvel échantillon ?
- Le fournisseur peut-il fournir une référence de défaut et un rapport d'inspection ?
FAQ
Un bord plus net est-il toujours synonyme de meilleure qualité ?
Non. Les acheteurs exigent une coupe maîtrisée, un contact précis, des surfaces lisses hors coupe et une homogénéité entre les échantillons. Un tranchant agressif associé à un mauvais alignement ne garantit pas un résultat fiable.
Le broyage automatisé est-il toujours plus homogène ?
L'automatisation peut favoriser la répétabilité, mais la configuration, la maintenance, l'emplacement des pièces et l'inspection restent essentiels. Il est important d'analyser les données issues du processus réel plutôt que le nom de l'équipement.
Que doit contenir la demande de devis ?
Veuillez indiquer le type de clou prévu, le modèle de référence, les exigences en matière de bord et d'alignement, la quantité d'échantillons, la finition, l'emballage et la méthode d'inspection. Indiquez que les valeurs techniques inconnues sont en attente de confirmation du fournisseur.
Preuves du processus de demande
Examinez la gamme de coupe-ongles Olimor , comparez-la à unmodèle professionnel de référence et demandez des informations sur le meulage et des échantillons . Privilégiez les informations spécifiques au produit choisi plutôt qu'une description générique du procédé.
Étiqueter: