
Заточка лезвий книпсера для ногтей: руководство покупателя по качеству
Заточка лезвия маникюрных ножниц должна создавать две контролируемые режущие кромки, которые сходятся в нужном месте без заусенцев, закруглений или нежелательных зазоров. Покупатели должны одобрять полученную геометрию и однородность, а не общее утверждение о том, что лезвие «очень острое».
Метод шлифовки может быть ручным, автоматизированным или комбинированным, но маркировка не гарантирует качество. Полезный анализ источников сырья должен связывать метод с измеримым контактом кромок, тестированием образцов и документированным контролем процесса.
Почему важна геометрия кромки
Стрижка кусачками начинается, когда верхний и нижний края смыкаются, проходя сквозь ноготь. Если контакт начинается в неправильном месте, одна сторона может сжать ноготь раньше, чем другая завершит срез. Если край шероховатый или имеет заусенцы, пользователь может почувствовать сопротивление, и обрезанный край может получиться неровным.
Поэтому процесс заточки необходимо проводить с учетом формы лезвия, его изгиба, оси вращения и рычага. Кромка может выглядеть отполированной при беглом осмотре, но после сборки все равно иметь неровные края.
Не следует рассматривать названия процессов как доказательство.
Автоматизированное оборудование может повысить повторяемость результатов, если контролируются настройка, состояние колес, расположение деталей и контроль качества. Ручная работа может способствовать регулировке или финишной обработке, если оператор следует заданным ориентирам. Ни один из вариантов не является автоматически лучше другого.
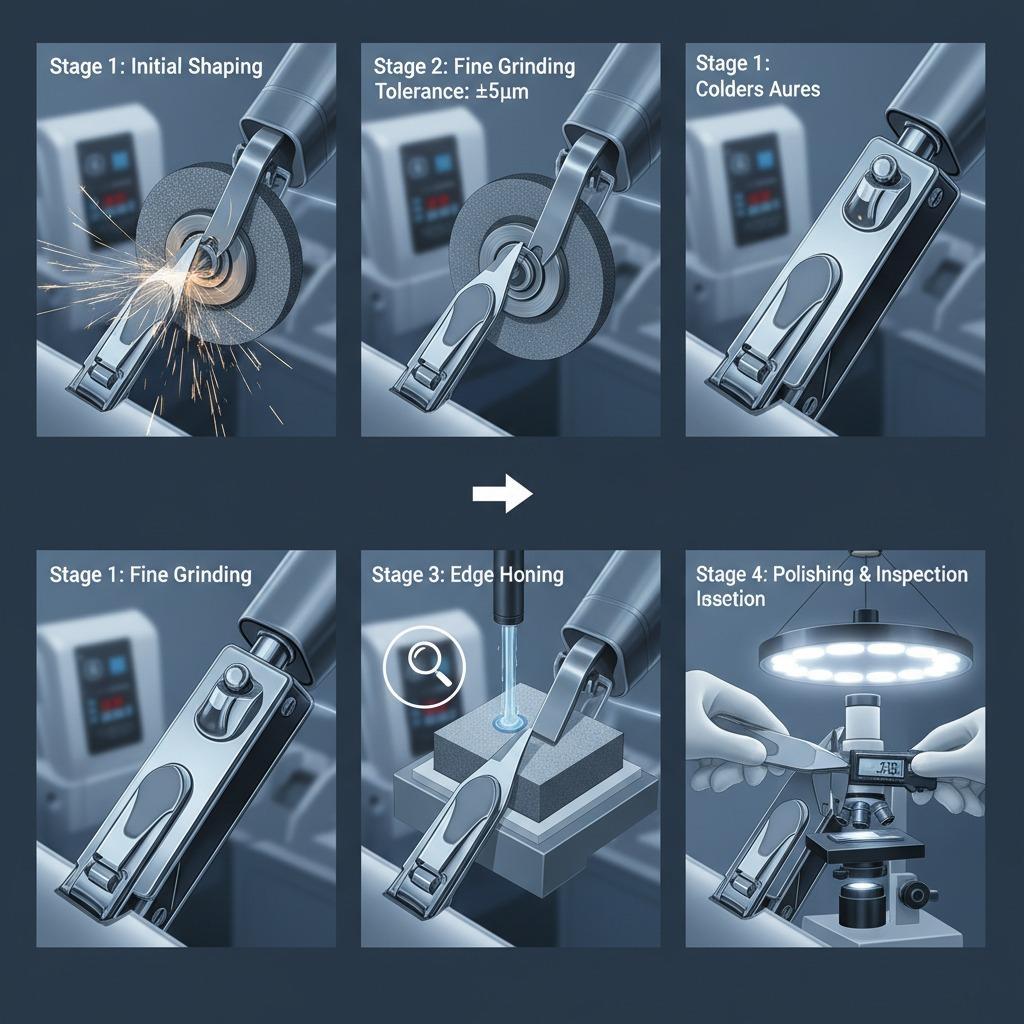
Уточните у поставщика, какие операции используются для выбранной модели и какой результат контролирует каждая операция. Также уточните у поставщика фактическую последовательность шлифовки Olimor, используемое оборудование, частоту проверок и допустимые пределы для выбранной модели.
Связывание шлифовки с более ранними и более поздними операциями.
На производительность лезвия влияет не только заключительный проход по абразивной поверхности. Рассмотрите следующие интерфейсы:
- Формирование: определяет форму тела и начальный профиль резки.
- Термическая обработка: может повлиять на твердость и на то, как материал будет реагировать на последующую обработку; требуется документация по выбранному материалу и технологическому процессу.
- Шлифовка: формирует рабочую кромку и геометрию контакта.
- Полировка или нанесение покрытия: не должны скруглять, загрязнять или скрывать режущую кромку.
- Сборка: способ соединения двух кромок можно изменить под действием рычажной нагрузки.
- Очистка и упаковка: необходимо избегать попадания абразивных остатков и повреждений при контакте с готовым инструментом.
Данная последовательность действий представляет собой структуру для анализа отзывов покупателей, а не утверждение о том, что все модели Olimor используют один и тот же маршрут.
Создайте практический пример теста.
Используйте несколько образцов из одной и той же предлагаемой конфигурации. Один выбранный вручную образец не может продемонстрировать вариативность процесса.
- Рассмотрите закрытые края спереди и сбоку при равномерном освещении.
- Обратите внимание на зазоры, смещенный контакт, сколы и видимые заусенцы.
- Несколько раз откройте и закройте рычаг и проверьте наличие движения в точке опоры.
- Сравните ощущения при резке на соответствующей контролируемой испытательной среде или в ходе утвержденного испытания.
- Осмотрите полученный разрез на наличие повреждений, разрывов или неполного сечения.
- Повторите проверку по всей выборке и зафиксируйте различия.
Среда испытания, метод и правила приемки должны быть согласованы до оформления заказа на покупку. Не следует импровизировать испытание после прибытия партии товара и применять недокументированный стандарт.
Классифицируйте дефекты по функциям и внешнему виду.
Разделение функциональных и косметических результатов позволяет более четко определить дальнейшие действия.
| Нахождение | Классификация | Ответ покупателя |
|---|---|---|
| Режущие кромки не сходятся по всей рабочей поверхности. | Функциональный | Отклонить или провести расследование в нарушение утвержденного лимита. |
| Заусенец на рукоятке или режущей поверхности | Функционально/безопасно | Остановить утверждение и проверить контроль за снятием заусенцев. |
| Неполный срез в ходе согласованного теста. | Функциональный | Проверка геометрии кромок, сборки и настройки тестирования. |
| Незначительные цветовые вариации в пределах допустимого диапазона | Появление | Сравните с выборкой диапазона знаков. |
| След от полировки за пределами зоны резки | Внешний вид, если он не острый или глубокий. | Примените задокументированный визуальный стандарт. |
| Остатки вблизи лезвия или оси вращения | Чистота | Проверьте окончательную очистку и защиту упаковки. |
Избегайте однозначных указаний, таких как «дефектов нет». Работоспособный план контроля определяет, что проверяется, как это классифицируется и что происходит при превышении допустимого предела.
Запросить управление изменениями
Результаты шлифовки могут меняться при изменении приспособления, шлифовального круга, программы, инструкций оператора, материала или предшествующего процесса формования. Попросите поставщика указать, какие изменения требуют уведомления покупателя или предоставления нового образца.
Сохраните утвержденный производителем образец и спецификацию с контролем версий. Если новая партия окажется другой по ощущениям, эти эталоны помогут обеим сторонам сравнить факты, вместо того чтобы полагаться на память.
Тщательно изучите процесс термической обработки.
В описаниях термообработки часто приводятся общие заявления о долговечности. Покупателям следует запрашивать марку материала, целевые свойства, метод и подтверждающие испытания для выбранного товара. Маркировка термообработки без этих сведений не может подтвердить долговечность при резке или коррозионную стойкость.
Не указывайте числовое значение твердости в спецификации, если поставщик и покупатель не согласовали метод измерения, место измерения и допустимый диапазон. Документированные критерии твердости и класса для выбранной машинки для стрижки Olimor.
Рекомендации по заточке следует рассматривать отдельно от разрешения производителя.
Методы заточки, используемые потребителями, не заменяют заводскую заточку. Изменение готовой кромки может изменить геометрию, повредить покрытие или образовать заусенец. В инструкциях для розничной продажи рекомендуется правильно чистить, сушить и хранить инструмент, а также заменять поврежденные ножницы в соответствии с рекомендациями производителя по уходу.
Профессиональное обслуживание, если оно предлагается, должно проводиться в соответствии с документированной методикой для данного изделия. Не следует обещать, что каждую машинку для стрижки можно или нужно заточить.
Вопросы для анализа поставщика
- Какие операции шлифовки используются для данной модели товара?
- Как проверяется контакт кромок после сборки?
- Сколько образцов следует протестировать при утверждении проекта и в процессе производства?
- Что предотвращает образование заусенцев и абразивных остатков?
- Какие операции чистовой обработки выполняются после шлифовки?
- Какие изменения в процессе приводят к появлению нового образца?
- Может ли поставщик предоставить информацию о выявленных дефектах и протокол проверки?
Часто задаваемые вопросы
Всегда ли более острая на ощупь кромка свидетельствует о лучшем качестве?
Нет. Покупателям необходимы контролируемая резка, правильный контакт, гладкие поверхности, не подверженные резке, и единообразие результатов во всех образцах. Агрессивная кромка с плохой центровкой не гарантирует надежного результата.
Всегда ли автоматизированное измельчение обеспечивает более стабильное качество?
Автоматизация может обеспечить повторяемость, но настройка, техническое обслуживание, расположение деталей и контроль качества по-прежнему имеют значение. Следует анализировать данные, полученные в ходе фактического процесса, а не название оборудования.
Что должно быть включено в запрос предложений (RFQ)?
Укажите предполагаемый тип гвоздя, эталонную модель, ожидаемые параметры кромки и выравнивания, количество образцов, отделку, упаковку и метод контроля качества. Неизвестные технические значения отметьте как ожидающие подтверждения поставщика.
Запрос подтверждения процесса
Ознакомьтесь с ассортиментом кусачек для ногтей Olimor , сравните их спрофессиональными моделями и запросите информацию о заточке и образцах . Запрашивайте информацию, относящуюся к выбранному товару, а не общие сведения о процессе обработки.
Ярлык: