
爪切り刃の研磨:購入者向け品質ガイド
爪切り刃の研磨は、バリや歪み、不要な隙間がなく、意図した位置で接する2つの制御された刃先を作り出すべきです。購入者は、刃先が「非常に鋭い」という漠然とした謳い文句ではなく、研磨後の形状と均一性を承認する必要があります。
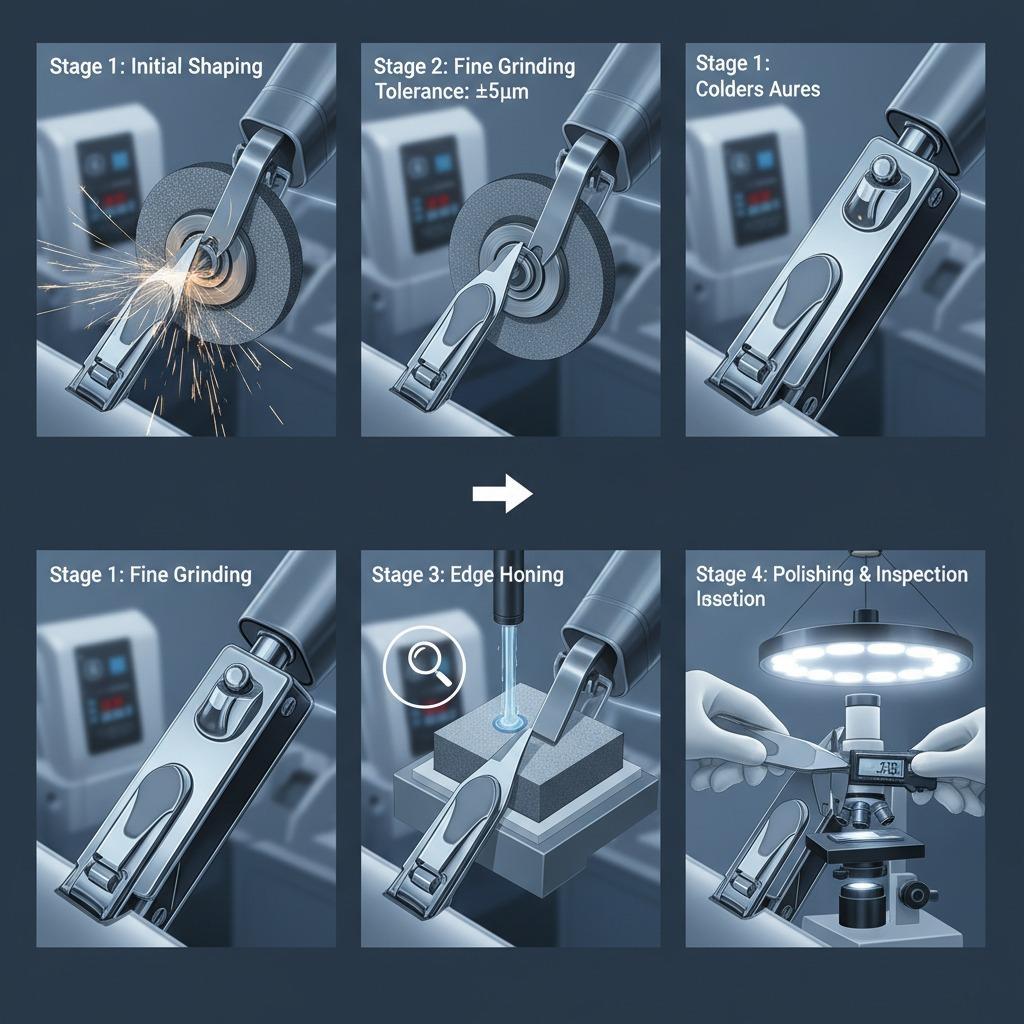
研削方法は手動、自動、または両者の組み合わせで行うことができますが、ラベルだけでは品質を保証するものではありません。有用な調達レビューでは、研削方法と測定可能な刃先接触、サンプルテスト、および文書化されたプロセス管理を結びつけます。
エッジ形状が重要な理由
爪切りは、上下の刃が爪を貫通して閉じることで切断します。接触点が間違っていると、片側が爪を圧迫してからもう片側が切断を完了してしまうことがあります。刃先が粗かったり、バリがあったりすると、引っかかりを感じ、切り口が不均一になることがあります。
したがって、研磨は、成形された本体、刃の曲線、支点、レバーと合わせて検討する必要があります。表面上は研磨されているように見えても、組み立て後には刃先が不均一に接合されている可能性があります。
プロセス名を証拠として扱わないでください
自動化された機器は、セットアップ、ホイールの状態、部品の位置、検査が管理されている場合に、再現性を向上させることができます。手作業は、オペレーターが定められた基準に従う場合に、調整や仕上げをサポートします。どちらの方法も自動的に優れているわけではありません。
選択した SKU に対してどの工程が使用され、各工程がどの結果を制御しているかをサプライヤーに問い合わせてください。補足:選択したモデルの実際の Olimor 研削シーケンス、設備、検査頻度、および許容限界。
リンク研削を前工程および後工程に関連付ける
刃の性能は、研磨面における最終研磨工程だけでなく、他の要因にも影響されます。以下のインターフェースを確認してください。
- 成形:本体の形状と初期切削形状を確立する。
- 熱処理:硬度やその後の仕上げ加工に対する材料の反応に影響を与える可能性があります。選択した材料と加工工程の記録が必要です。
- 研削:作業刃先と接触形状を確立する。
- 研磨またはコーティング:刃先を丸めたり、汚染したり、隠したりしてはならない。
- 組み立て:レバー荷重がかかった際に、2つの端がどのように接合するかを変更できます。
- 洗浄と梱包:研磨剤の残留物や接触による損傷が完成した工具に付着しないようにする必要があります。
この手順は購入者レビューの枠組みを示すものであり、Olimorのすべてのモデルが同一のルートを使用していることを示すものではありません。
実践的なサンプルテストを作成する
同じ構成から複数のサンプルを使用してください。手作業で選んだ1つのユニットでは、プロセス変動を示すことはできません。
- 一定の光の下で、閉じた縁を正面と側面から観察してください。
- 隙間、接触面のずれ、欠け、目に見えるバリがないか確認してください。
- レバーを繰り返し開閉し、支点部分の動きを確認してください。
- 適切な管理された試験媒体、または承認された使用試験において、切断時の感触を比較してください。
- 切断面を検査し、潰れ、裂け、または切断不良がないか確認してください。
- サンプルセット全体でこのチェックを繰り返し、差異を記録します。
試験媒体、試験方法、および合否判定基準は、発注前に合意しておく必要があります。製品到着後に試験方法を即興で決定したり、文書化されていない基準を適用したりすることは避けてください。
機能と外観に基づいて欠陥を分類する
機能的な所見と美容的な所見を区別することで、処置の判断がより明確になる。
| 発見 | 分類 | 購入者の反応 |
|---|---|---|
| 作業領域全体で刃先が交わらない | 機能的 | 承認された限度額に対して拒否または調査を行う |
| ハンドルや切断面にバリがある | 機能的/安全関連 | 承認を停止し、バリ取り管理をレビューします。 |
| 合意されたテスト中に切断が完了しなかった | 機能的 | エッジ形状、アセンブリ、テスト設定を確認する |
| 許容範囲内でのわずかな色の違い | 外観 | 符号付き範囲サンプルと比較する |
| 切削領域外の研磨痕 | 鋭利または深い場合を除き、外観 | 文書化された視覚基準を適用する |
| 刃または支点付近の残留物 | 清潔さ | 最終清掃と梱包保護を確認する |
「欠陥なし」といった単一の指示は避けるべきです。実行可能な検査計画では、何を検査するのか、どのように分類するのか、そして許容値を超えた場合にどうするのかを明確に定義する必要があります。
変更管理を依頼する
治具、砥石、プログラム、作業指示、材料、または上流の成形工程が変更されると、研削結果が変化する可能性があります。どの変更が購入者への通知または新しいサンプルを必要とするかをサプライヤーに確認してください。
生産承認済みのサンプルと、改訂履歴を管理した仕様書を保管しておきましょう。新しいロットで以前のものと異なると感じた場合、これらの資料があれば、記憶に頼るのではなく、両者が事実を比較検討するのに役立ちます。
熱処理を注意深く検討する
熱処理製品は、耐久性に関して広範な謳い文句を掲げていることが多い。購入者は、選択した製品について、材料グレード、目標特性、処理方法、および裏付けとなる試験結果を要求すべきである。これらの詳細が記載されていない熱処理ラベルでは、切削寿命や耐腐食性能を証明することはできない。
供給者と購入者が測定方法、測定場所、許容範囲について合意していない限り、仕様書に硬度数値を記載しないでください。補足:選択したOlimorクリッパーの文書化された等級と硬度基準。
研磨に関するアドバイスは、製造承認とは分けて保管してください。
消費者が行う研ぎ方は、工場出荷時の刃先調整の代わりにはなりません。仕上げ済みの刃先を研ぐと、形状が変わったり、コーティングが損傷したり、バリが発生したりする可能性があります。販売店向けには、使用者に対し、工具を正しく洗浄、乾燥、保管すること、そして破損したバリカンはメーカーの推奨するお手入れ方法に従って交換することを推奨してください。
専門業者による修理サービスを提供する場合は、その製品に定められた手順に従うべきです。すべてのバリカンが研ぎ直し可能である、あるいは研ぎ直しが必要であると約束してはいけません。
サプライヤーレビューに関する質問
- この製品にはどのような研削加工が用いられていますか?
- 組み立て後、エッジの接触状態はどのように確認されますか?
- 承認時および製造中に、いくつのサンプルを検査すべきでしょうか?
- バリや研磨剤の残留物を抑制するものは何ですか?
- 研削加工の後に行われる仕上げ加工はどれですか?
- どのようなプロセス変更によって新たなサンプルが採取されるのか?
- 供給業者は、欠陥に関する参照情報と検査記録を提示できますか?
よくある質問
刃の切れ味が鋭いほど、必ずしも品質が良いということなのでしょうか?
いいえ。購入者は、正確な切断、適切な接触、滑らかな非切断面、そしてサンプル間の一貫性を求めています。鋭利な刃先と不適切な位置合わせでは、信頼できる結果は得られません。
自動研削は常に均一性が高いのでしょうか?
自動化は再現性を向上させるのに役立ちますが、セットアップ、メンテナンス、部品の配置、検査は依然として重要です。機器名ではなく、実際のプロセスから得られた証拠を確認してください。
RFQには何を含めるべきですか?
釘の種類、参照モデル、エッジとアライメントに関する要件、サンプル数量、仕上げ、パッケージ、検査方法を記載してください。不明な技術値は、サプライヤーの確認待ちとしてマークしてください。
申請プロセス証拠
Olimorの爪切り製品ラインナップを確認し、プロ仕様の爪切りと比較検討し、研磨方法やサンプルに関する詳細情報を請求してください。一般的な製造工程の説明ではなく、選択した製品(SKU)に特化した情報をお求めください。
タグ: